Une imprimante 3D résine LCD d’entrée de gamme coûte autour de 200 € et déplace son plateau par pas de 10 à 15 microns. Sur une figurine, le rendu des détails dépend d’abord de la taille du pixel de l’écran, de l’orientation, des supports et de la résine, bien davantage que de la mention 4K ou 8K affichée sur la boîte. Le budget double avec la station de lavage et de durcissement. Les erreurs qui cassent une épée ou empâtent un visage se corrigent presque toutes dans le logiciel de préparation, avant le lancement de l’impression.
En bref
- Budget de départ : environ 400 € pour l’imprimante et la station de lavage et de durcissement.
- Comparez la taille du pixel XY, exprimée en microns, d’une machine à l’autre.
- Pour les lances et les épées fines, choisissez une résine de type ABS ou une résine résistante.
- Utilisez un alcool isopropylique à 90 % minimum, et ne versez jamais de liquide souillé dans l’évier.
- Pour les figurines de moins de 15 cm, prenez la résine. Pour les décors volumineux, le filament convient.
Comment la photopolymérisation fige les plus petits détails
La photopolymérisation durcit une résine photopolymère liquide à l’endroit précis où la lumière ultraviolette la frappe. Imaginez une colle qui ne prendrait que sous le faisceau d’une lampe torche. La machine éclaire une tranche de la figurine à travers le fond transparent du bac de résine, appelé VAT. Le plateau remonte, la résine coule sous la pièce, puis la tranche suivante durcit à son tour. Ce contrôle de la lumière produit des reliefs minuscules. Pour le prototype BrailleDoodle de Daniel Lubiner, Protolabs a imprimé en SLA industrielle des détails de 0,0508 mm.
SLA, DLP et MSLA/LCD : trois façons d’insoler la résine
Ces trois procédés durcissent la même famille de résines. Seule la source lumineuse change :
- SLA (stéréolithographie) : un laser UV trace chaque couche point par point. Le procédé est commercialisé depuis 1986, il est très précis mais lent.
- DLP (traitement numérique de la lumière) : un projecteur éclaire toute la couche d’un coup.
- MSLA/LCD (stéréolithographie masquée) : des LED UV éclairent à travers un écran LCD qui sert de pochoir, et chaque pixel noir bloque la lumière.
La MSLA équipe les machines de bureau vendues autour de 200 €. Le PolyJet, qui dépose la résine à la manière d’une imprimante jet d’encre, est réservé à l’industrie.
Taille du pixel XY et hauteur de couche : les vrais indicateurs de finesse
Relevez la taille du pixel XY avant de regarder le nombre de « K ». Un petit écran 4K peut avoir des pixels plus fins qu’un écran 8K étalé sur un grand plateau, car le même nombre de points y couvre une surface réduite. C’est la même photo imprimée en carte postale puis en affiche. Certaines machines grand public descendent autour de 22 microns, ce qui suffit pour les mailles d’une cotte ou les pupilles d’un personnage.
La hauteur de couche gouverne l’axe vertical. Sous 1 000 €, les imprimantes avancent toutes par pas de 10 à 15 microns. Des couches fines lissent la courbe d’une joue, mais allongent l’impression.
Le temps d’exposition par couche pèse autant. Une résine surexposée déborde du pixel et bouche les gravures. Sous-exposée, elle ne forme pas les pointes fines. Les fabricants publient des profils par résine, souvent déjà intégrés à ChiTuBox. Reste la calibration de l’axe Z, le « zéro » de la machine. Sur les premières imprimantes que j’ai réglées, la plupart des échecs venaient de là.
Orientation et supports : préserver le visage et les armes d’une figurine
Dans le slicer, inclinez la figurine de 10 à 20 degrés. Chaque couche devient plus petite, ce qui réduit l’effort d’arrachement quand le plateau remonte. Les grandes surfaces planes, comme une cape ou un socle, montrent aussi moins de lignes de couches.
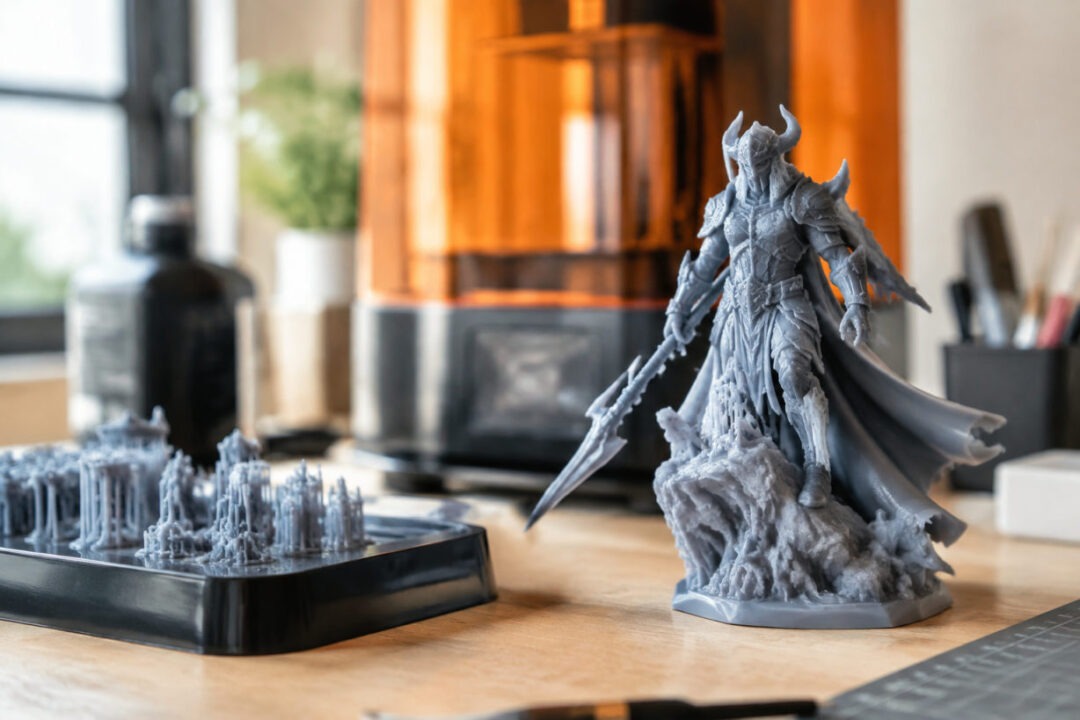
Tournez le visage vers le haut et placez les supports dans le dos, sous la cape ou sous les semelles. Chaque point d’appui laisse une petite cicatrice, et un visage se ponce très mal.
Les zones en surplomb, comme un bras tendu, un menton ou le bord d’un chapeau, réclament chacune un appui. Faites défiler la vue couche par couche pour repérer les îlots, ces fragments qui apparaissent en l’air sans rien sous eux. Un îlot non soutenu se décroche et reste collé au fond du bac.
Les armes fines demandent plusieurs supports légers répartis sur toute leur longueur. J’ai perdu plus d’une lance retenue par un seul pilier : elle se tordait à mi-hauteur. Avec trop peu de supports, la pièce s’effondre. Avec trop de supports, elle se couvre de marques. Beaucoup de fichiers STL vendus par les sculpteurs incluent une version pré-supportée, et c’est un bon point de départ pour apprendre.
Quelle résine choisir pour des figurines détaillées et peu cassantes
Une résine standard rend très bien les détails, mais elle casse net au premier choc sur une lame fine. L’indicateur à surveiller est l’allongement à la rupture, c’est-à-dire la capacité de la pièce à plier avant de céder. Une résine de type ABS reste une résine photopolymère : elle imite la ténacité du plastique ABS. Le PLA, l’ABS et le PETG sont des filaments et ne passent pas dans une imprimante résine.
| Résine Anycubic | Allongement à la rupture | Choc Izod | Prix (10 kg) |
|---|---|---|---|
| Standard | 12–16 % | 103 J/m | 125,99 € |
| Type ABS 3.0 | 20–30 % | 130 J/m | 139,99 € |
| Lavable à l’eau 2.0 | 16–22 % | — | 145,99 € |
| Résistante 2.0 | 60–70 % | 245 J/m | 259,99 € |
En grand conditionnement, la résine standard revient à un peu plus de 12 € le kilo, soit à peu près le prix d’un litre. La résine lavable à l’eau craint l’humidité. Un trempage prolongé la fissure, et une pièce durcie sans avoir séché se fragilise en surface.
Lavage, durcissement UV et retrait des supports sans abîmer les détails
Plongez la figurine, toujours sur ses supports, dans de l’alcool isopropylique pur à 90 % minimum. Laissez-la sécher, puis passez-la sous UV pour terminer la polymérisation. Un excès d’UV rend la pièce cassante, selon Formlabs : respectez la durée indiquée pour votre résine. Retirez ensuite les supports à la pince, point par point, avec des lunettes, car les éclats durcis sautent.
La préparation avant peinture se joue sur ces cicatrices. Limez les petites bosses, rebouchez les trous laissés par les supports, puis rincez la figurine à l’eau tiède savonneuse pour enlever la poussière de ponçage. Laissez-la sécher complètement avant l’apprêt.
La résine durcie n’absorbe rien. Une couche épaisse coule et noie les gravures. Passez l’apprêt en bombe par voiles fins successifs, en arrêtant dès que la teinte couvre. Pour la sous-couche, la technique zénithale donne du volume sans effort : un apprêt noir sur l’ensemble, puis du blanc pulvérisé à 45 degrés par le haut. Les ombres et les lumières sont alors déjà dessinées sous la peinture.
Sécurité : gants, ventilation et gestion des déchets de résine
La résine liquide dégage des composés organiques volatils (COV) et irrite la peau. Ses fiches de données de sécurité sont alarmantes, et sa toxicité à long terme reste mal cernée : traitez-la comme dangereuse. Portez des gants nitrile, des lunettes et, si vous imprimez souvent, un masque à cartouches filtrantes. Installez l’imprimante dans une pièce aérée, que vous pouvez fermer aux enfants et aux animaux, sur un plan de travail bâché.
Les déchets demandent la même rigueur. Formlabs le rappelle : aucun solvant ni eau souillée de résine dans les canalisations. Les essuie-tout, les filtres et les supports encore poisseux passent sous UV jusqu’à durcir complètement avant d’être jetés. L’eau de rinçage d’une résine lavable à l’eau se traite de la même manière : exposez-la au soleil ou aux UV pour faire durcir la résine qu’elle contient, ou laissez l’eau s’évaporer.
L’alcool isopropylique usagé se réutilise longtemps. Laissez reposer le bocal, filtrez les particules qui se déposent, puis reprenez le liquide clair. Comptez de 5 € les 500 ml à une trentaine d’euros le bidon de 5 litres. Une fois saturé, l’alcool part à la déchetterie, dans la filière des déchets chimiques.
Résine ou filament pour imprimer des figurines : le verdict
Pour une figurine de jeu de rôle ou de wargame de moins de 15 cm, choisissez la résine. L’impression 3D à dépôt de filament fondu, popularisée par le mouvement RepRap, laisse des couches visibles à cette échelle, et les surplombs fins y sont difficiles. Une pièce en résine résiste aussi de la même façon dans toutes les directions. Une figurine en filament casse plus facilement le long de ses lignes de couches.
Le filament garde de vrais atouts : il est moins cher, se manipule sans produit chimique et imprime de grands volumes. Il convient très bien aux décors, aux bâtiments et aux socles de grande taille. Beaucoup de figurinistes finissent avec les deux machines, chacune pour un usage différent.
Pour démarrer, imprimez d’abord le fichier de calibration d’exposition fourni avec votre résine. Ajustez ensuite le temps d’exposition par couche avant de lancer votre premier personnage.
FAQ
La résine d’impression 3D est-elle toxique ?
Oui, sous sa forme liquide. Elle dégage des COV et provoque des irritations, voire des allergies, au contact de la peau. Manipulez-la avec des gants nitrile et des lunettes, dans une pièce ventilée. Une fois complètement durcie aux UV, la pièce ne présente plus ce risque de contact. C’est pour cette raison que le durcissement doit intervenir rapidement après le lavage.
Quelle imprimante 3D résine choisir pour débuter dans les figurines ?
Les modèles changent tous les six mois environ. Fiez-vous donc à des critères plutôt qu’à une marque : un petit écran MSLA, une taille de pixel XY faible et un profil de résine disponible dans ChiTuBox. L’avant-dernière génération offre souvent le meilleur rapport qualité-prix. En occasion, ne dépassez pas 100 €. Vérifiez que l’axe Z monte et descend sans bruit, et que le test UV s’affiche sans clignoter.
Peut-on imprimer des figurines en résine sans station de lavage ?
Oui. Deux bocaux fermés d’alcool isopropylique suffisent, un pour le premier bain et un pour le rinçage. Un petit bac à ultrasons économise beaucoup d’alcool, alors qu’une station en consomme près d’un demi-litre par lavage. Pour le durcissement, une lampe UV ou le soleil fonctionnent, mais une station de durcissement donne un résultat plus régulier.
Créatrice passionnée de figurines 3D, je mets mon savoir-faire et ma créativité au service de modèles uniques qui prennent vie sous mes doigts. À 27 ans, je combine technique et art pour transformer des idées en objets tangibles.